کوره عملیات حرارتی تجهیزی است که قطعه را براساس یک چرخه حرارتی مشخص گرم میکند، برای مدت معینی در دمای موردنظر نگه میدارد و شرایط لازم برای سردکردن آن را فراهم میسازد. دقت کنترل دما، یکنواختی حرارتی، محیط اطراف قطعه و شیوه انتقال آن در کوره، همگی بر ریزساختار، خواص مکانیکی، کیفیت سطح و پایداری ابعادی محصول اثر میگذارند [۱، ۲].
کوره های عملیات حرارتی را نمیتوان فقط با یک معیار طبقهبندی کرد. یک کوره ممکن است همزمان «برقی»، «خلأ»، «تکبار» و «محفظهای» باشد. بنابراین، برای شناخت کامل یک کوره باید آن را از چهار جنبه بررسی کرد:
- منبع انرژی
- محیط فرآیند و انتقال حرارت
- نحوه بارگذاری
- شکل و ساختمان کوره
این معیارها مستقل از یکدیگرند و هرکدام بخشی از مشخصات فنی کوره را بیان میکنند.
طبقهبندی کوره های عملیات حرارتی براساس منبع انرژی
کورههای برقی
در کورههای برقی، انرژی الکتریکی به گرما تبدیل میشود. متداولترین نوع این تجهیزات، کورههای مقاومتی هستند که در آنها المنتهای فلزی یا غیرفلزی گرما تولید میکنند. حرارت ایجادشده از طریق تابش، همرفت و هدایت به قطعه منتقل میشود.
کنترل نسبتاً دقیق دما، یکنواختی حرارتی مناسب، پاکیزگی محیط کار و امکان کنترل مستقل نواحی مختلف کوره، از مزایای کورههای برقی است. به همین دلیل، این کورهها در فرآیندهایی مانند سختکاری، تمپر، آنیل، تنشگیری و عملیات محلولی کاربرد گستردهای دارند.
گرمایش القایی نیز از انرژی الکتریکی استفاده میکند، اما سازوکار آن با کوره مقاومتی متفاوت است. در این روش، میدان مغناطیسی متغیر باعث ایجاد جریانهای گردابی و تولید گرما درون قطعه میشود. گرمایش القایی بیشتر برای سختکاری سطحی یا موضعی، تمپر و گاهی سختکاری حجمی قطعات مشخص استفاده میشود و معمولاً در گروه کورههای متعارف قرار نمیگیرد [۱].
کوره های گازسوز
در کورههای گازسوز، انرژی حاصل از احتراق گاز طبیعی یا گاز مایع برای گرمکردن فضای کوره و قطعات استفاده میشود. این کورهها بهویژه برای تجهیزات بزرگ، قطعات سنگین و فرآیندهایی مانند آنیل، نرماله، تنشگیری و تمپر اقتصادی و متداولاند.
کورههای گازسوز از نظر تماس محصولات احتراق با قطعه به دو گروه تقسیم میشوند. در نوع مستقیم، شعله یا محصولات احتراق وارد محفظه کوره میشوند و با فضای اطراف قطعه در تماساند. در نوع غیرمستقیم، انتقال گرما از طریق لولههای تشعشعی یا مبدل حرارتی انجام میشود و محصولات احتراق با قطعه تماس مستقیم ندارند.
کوره گازسوز غیرمستقیم امکان کنترل بهتر اتمسفر و کیفیت سطح قطعه را فراهم میکند؛ اما ساختمان پیچیدهتر و هزینه اولیه بیشتری دارد.
کوره های گازوئیلسوز و سوخت مایع
این کورهها در مناطقی استفاده میشوند که دسترسی پایدار یا اقتصادی به گاز و برق وجود ندارد. توان حرارتی بالا و امکان استفاده مستقل از شبکه گاز از مزایای آنهاست.
در مقابل، کنترل احتراق، ایجاد دوده، آلایندگی، نگهداری مشعل و کنترل یکنواختی دما در این تجهیزات معمولاً دشوارتر است. کورههای گازسوز و گازوئیلسوز را میتوان تحت عنوان کلی «کورههای سوختی» دستهبندی کرد.
طبقهبندی براساس محیط فرآیند و انتقال حرارت
محیط اطراف قطعه در زمان گرمشدن، فقط وسیله انتقال حرارت نیست؛ بلکه میتواند با سطح فولاد واکنش دهد و باعث اکسیداسیون، پوستهشدن، کربنزدایی یا تغییر کنترلشده ترکیب شیمیایی آن شود. به همین دلیل، ترکیب و نحوه کنترل محیط کوره تأثیر مستقیمی بر نتیجه عملیات حرارتی دارد [۲، ۳].
کورههای با اتمسفر محیط
در این کورهها، قطعه در تماس با هوای محیط گرم میشود. کورههای اتمسفر محیط از سادهترین و اقتصادیترین انواع کوره های عملیات حرارتیاند و برای فرآیندهایی مانند تمپر، تنشگیری، آنیل و نرمالهکردن بهکار میروند.
مهمترین محدودیت این کورهها، واکنش اکسیژن هوا با سطح قطعه است. در دماهای بالا ممکن است سطح فولاد اکسید شود، پوسته تشکیل دهد یا دچار کربنزدایی شود. بنابراین، این کورهها برای قطعاتی که حفظ کیفیت سطح یا ابعاد نهایی آنها اهمیت زیادی دارد، همیشه انتخاب مناسبی نیستند.
کورههای با اتمسفر محافظ یا کنترلشده
در این کورهها، هوای محیط با گازهایی مانند نیتروژن، آرگون، هیدروژن یا مخلوطهای کنترلشده جایگزین میشود. هدف، جلوگیری یا کاهش اکسیداسیون، پوستهشدن و تغییر ناخواسته ترکیب شیمیایی سطح است.
خنثی یا محافظ بودن یک اتمسفر، مفهومی نسبی است. یک ترکیب گازی ممکن است نسبت به یک فولاد و در دمای مشخص خنثی باشد، اما در شرایط دیگر باعث کربنگیری، کربنزدایی یا اکسیداسیون شود. به همین دلیل، انتخاب اتمسفر باید براساس جنس فولاد، دمای فرآیند و کیفیت سطح موردنیاز انجام شود [۳].
کورههای با اتمسفر فعال
در کورههای دارای اتمسفر فعال، گازهای موجود عمداً با سطح قطعه واکنش میدهند و ترکیب شیمیایی آن را تغییر میدهند. هدف این فرآیندها معمولاً ایجاد سطحی سخت و مقاوم به سایش، در کنار مغزی نسبتاً چقرمه است.
مهمترین فرآیندهایی که در اتمسفر فعال انجام میشوند عبارتاند از:
- سمانتاسیون گازی
- کربونیتراسیون
- نیتراسیون گازی
- نیتروکربوراسیون
در این کورهها، کنترل دما و زمان کافی نیست و عواملی مانند ترکیب و دبی گاز، فشار، پتانسیل کربن، پتانسیل نیتروژن و یکنواختی گردش اتمسفر نیز باید پایش شوند. برای مثال، در سمانتاسیون، اتمسفر باید بهگونهای کنترل شود که مقدار مشخصی کربن وارد سطح فولاد شود؛ درحالیکه در نیتراسیون، هدف ورود کنترلشده نیتروژن و تشکیل لایههای نیتریدی است [۱].
کورههای خلأ
در کوره خلأ، فشار محفظه تا سطح مشخصی کاهش داده میشود تا حضور اکسیژن و سایر گازهای واکنشپذیر محدود شود. این تجهیزات برای سختکاری فولادهای ابزار، آنیل، عملیات محلولی، پیرسختی و برخی فرآیندهای حساس استفاده میشوند.
کاهش اکسیداسیون و کربنزدایی، کیفیت مناسب سطح، کنترل دقیق چرخه حرارتی، تکرارپذیری و امکان کوئنچ گازی از مزایای کوره خلأ است. در بسیاری از این کورهها، قطعه ابتدا در خلأ یا فشار پایین گرم میشود و پس از پایان آستنیتهکردن، با گاز پرفشار مانند نیتروژن سرد میشود [۱، ۳].
سرمایهگذاری اولیه و هزینه نگهداری بالا و همچنین محدودیت قدرت سرمایش گازی برای بعضی فولادها و مقاطع بزرگ، از ملاحظات انتخاب کوره خلأ است. به همین دلیل، خلأ را نباید در همه کاربردها بهترین روش دانست؛ انتخاب آن باید با توجه به جنس فولاد، ابعاد قطعه و سرعت سرمایش موردنیاز انجام شود.
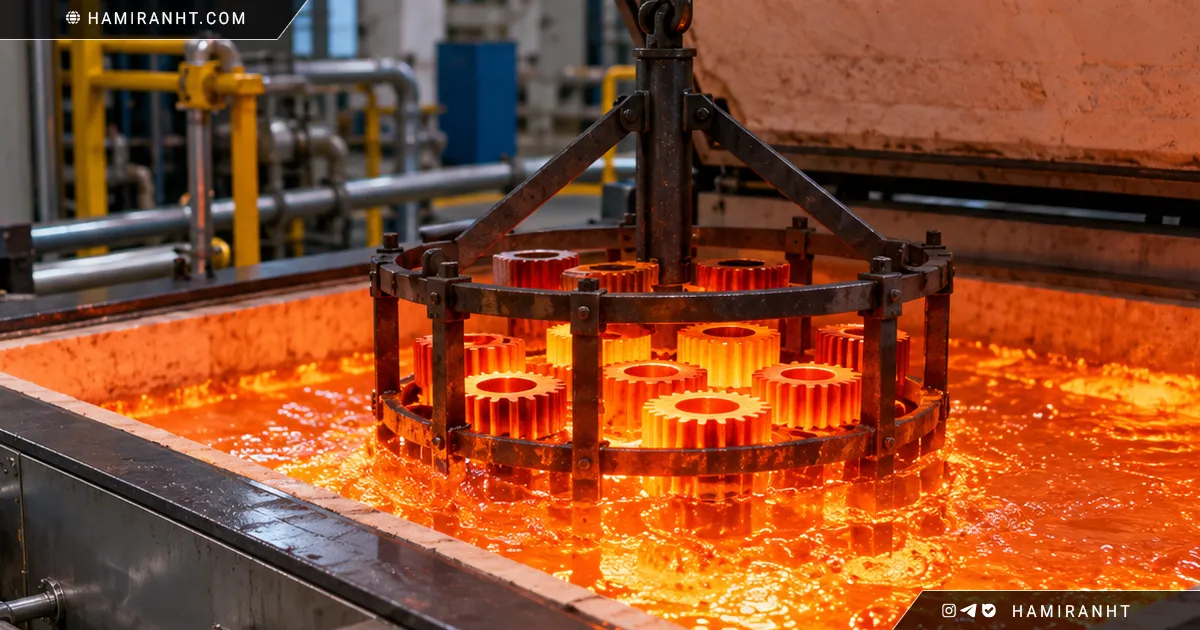
کورههای حمام نمک
در حمام نمک، قطعه درون نمک مذاب غوطهور میشود. تماس مستقیم مذاب با سطح قطعه باعث انتقال حرارت سریع و یکنواخت میشود. حمام نمک را میتوان برای پیشگرم، آستنیتهکردن، مارتمپرینگ، آستمپرینگ، تمپر و بعضی عملیاتهای ترموشیمیایی بهکار برد.
انتقال حرارت سریع، یکنواختی دما، کاهش اکسیداسیون و امکان انتقال سریع قطعه میان مراحل مختلف از مزایای این روش است. انعطافپذیری مناسب حمامهای نمک، بهویژه در عملیات حرارتی فولادهای ابزار، در منابع صنعتی نیز مورد تأکید قرار گرفته است [۴].
در مقابل، کنترل ترکیب شیمیایی نمک، ورود رطوبت، شستوشوی قطعه، ایمنی اپراتور و ملاحظات زیستمحیطی نیازمند توجه جدی است. حمام نمک از نظر فنی یک محیط مایع است و نباید آن را در گروه اتمسفرهای گازی قرار داد. کوره های حمام نمک بر اساس ترکیب نمک خود به سه دسته کلریدی و نیتریدی و کربناتی تقسیم می شود که هر کدام از انها ویژگیها و کاربرد خاص خود را دارد.
کورههای بستر سیال
در کوره بستر سیال، ذرات ریز جامد، معمولاً از جنس مواد نسوز مانند اکسید آلومینیوم، توسط جریان گاز به حالت معلق درمیآیند. مجموعه ذرات و گاز در این شرایط رفتاری شبیه سیال پیدا میکند و قطعه درون آن قرار میگیرد.
تماس گسترده ذرات با سطح قطعه، انتقال حرارت سریع و نسبتاً یکنواختی ایجاد میکند. بستر سیال میتواند برای پیشگرم، سختکاری، تمپر، عملیات محلولی و با استفاده از گازهای مناسب، برخی فرآیندهای ترموشیمیایی استفاده شود.
سرعت مناسب انتقال حرارت و امکان کنترل محیط فرآیند از مزایای این تجهیزات است. سایش ذرات، کنترل جریان گاز، پیچیدگی تجهیزات و احتمال باقیماندن ذرات روی قطعات پیچیده نیز از محدودیتهای آن به شمار میرود.
تجهیزات عملیات حرارتی پلاسمایی
در فرآیندهایی مانند نیتراسیون پلاسمایی، قطعه در یک محفظه کمفشار قرار میگیرد و با اعمال اختلاف پتانسیل، تخلیه درخشان و پلاسما ایجاد میشود. یونهای فعال گاز با سطح قطعه برخورد و در آن نفوذ میکنند.
از آنجا که این تجهیزات هم از محیط کمفشار و هم از گاز فعال استفاده میکنند، میتوان آنها را زیرگروهی تخصصی از کورههای خلأ با محیط واکنشی دانست. کنترلپذیری مناسب لایه، مصرف کمتر گاز و کاهش نیاز به ماشینکاری نهایی از مزایای این روش است [۱].
۳. طبقهبندی براساس نحوه بارگذاری
کورههای تکبار
در کوره تکبار، مقدار مشخصی از قطعات وارد کوره میشود و چرخه کامل عملیات حرارتی روی همان بار انجام میگیرد. پس از پایان چرخه، قطعات تخلیه و بار بعدی وارد میشود.
کورههای محفظهای، چاهی، زنگولهای، واگنی و بسیاری از کورههای خلأ در این گروه قرار میگیرند. انعطافپذیری بالا، امکان اجرای چرخههای متفاوت و مناسببودن برای تنوع زیاد قطعات از مزایای کورههای تکبار است [۳].
بااینحال، بازشدن کوره میان هر دو بار، زمانهای بارگیری و تخلیه و تغییر شرایط حرارتی میتواند ظرفیت تولید و بهرهوری انرژی را کاهش دهد.
کورههای مداوم
در کوره مداوم، قطعات بهصورت پیوسته یا با فواصل منظم وارد کوره میشوند و از نواحی مختلف پیشگرم، گرمکردن، نگهداری و گاهی سردکردن عبور میکنند.
کورههای توری نواری، نوار نقالهای، هلدهنده، غلتکی و کفگردان از نمونههای این گروهاند. این تجهیزات برای تولید انبوه قطعات مشابه مناسباند و ظرفیت، یکنواختی و تکرارپذیری بالایی دارند [۱، ۳].
در مقابل، تغییر نوع محصول، سرعت حرکت، دمای مناطق کوره یا چرخه عملیات در آنها دشوارتر است. بنابراین، کوره مداوم زمانی توجیه بیشتری دارد که حجم تولید بالا و تنوع قطعات محدود باشد.
کورههای نیمهمداوم
در برخی خطوط، قطعات بهصورت دستهای بارگذاری میشوند، اما بارها با توالی منظم میان چند محفظه یا ناحیه حرارتی جابهجا میشوند. این تجهیزات را میتوان حد واسط کورههای تکبار و مداوم دانست.
کورههای چندمحفظهای و خطوطی که بار را بهترتیب میان پیشگرم، آستنیته و کوئنچ منتقل میکنند، نمونههایی از این ساختارند. این طراحی تلاش میکند انعطافپذیری کوره تکبار را با بخشی از ظرفیت و بهرهوری کوره مداوم ترکیب کند.
۴. طبقهبندی براساس شکل و ساختمان کوره
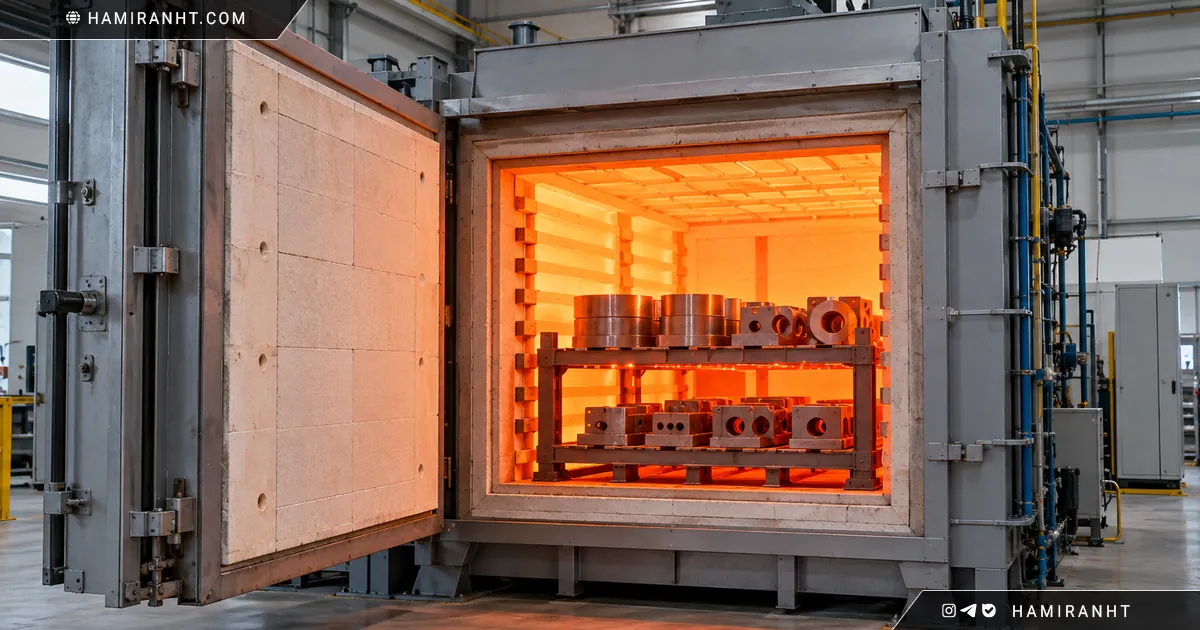
کوره محفظهای
کوره محفظهای یا جعبهای یکی از متداولترین انواع کورههای تکبار است. قطعات از درِ جلوی کوره وارد محفظه میشوند. این کوره برای تمپر، آنیل، تنشگیری، نرماله و سختکاری قطعات متنوع کاربرد دارد.
کوره چاهی
در کوره چاهی، محفظه بهصورت عمودی ساخته شده و قطعات از بالا وارد آن میشوند. این طراحی برای شفتها، لولهها و قطعات بلند مناسب است و آویزانکردن عمودی قطعه میتواند احتمال خمشدن آن را کاهش دهد.
کوره زنگولهای
در این کوره، پوشش یا محفظه گرمکننده مانند یک زنگوله روی بار قرار میگیرد. کورههای زنگولهای برای آنیل کلاف، ورق، سیم و بارهای حجیم کاربرد دارند و میتوانند با اتمسفر محافظ کار کنند.
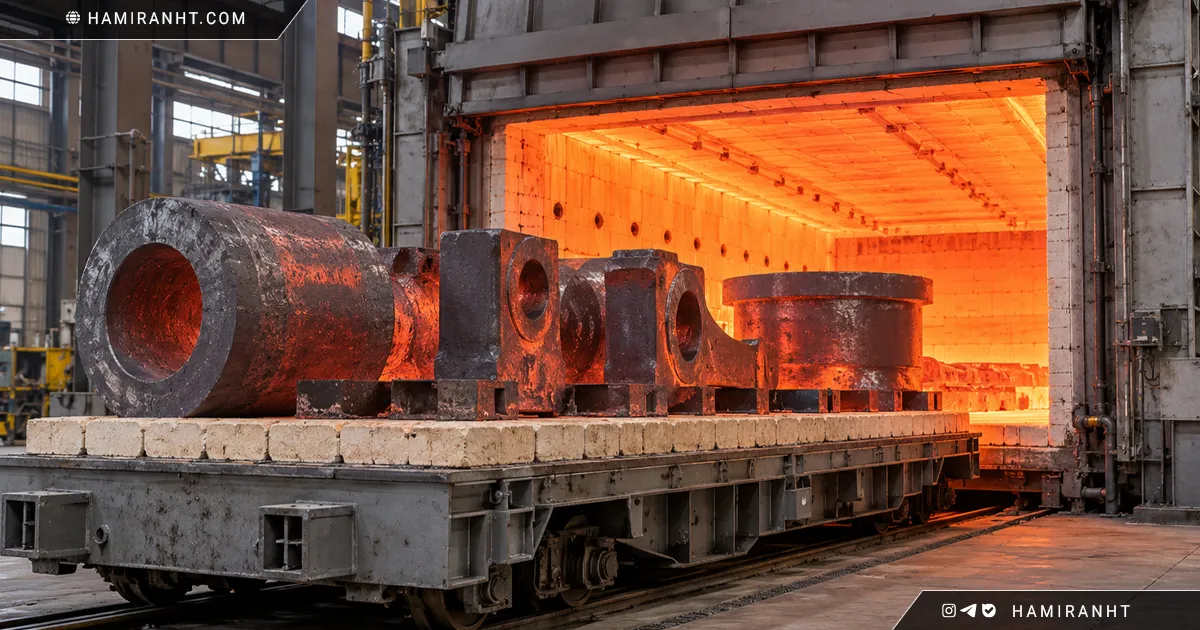
کوره واگنی یا کفمتحرک
کف این کوره بهشکل یک واگن از محفظه خارج میشود و قطعه روی آن قرار میگیرد. این کوره برای قطعات بزرگ، سنگین یا دارای شکل پیچیده مناسب است و بیشتر در فرآیندهایی مانند آنیل، نرماله و تنشگیری استفاده میشود.
کوره توری نواری
در این نوع، قطعات کوچک روی یک توری فلزی بهصورت مداوم از مناطق مختلف کوره عبور میکنند. کوره توری نواری برای تولید انبوه پیچ، مهره، قطعات کوچک خودرو و قطعات متالورژی پودر مناسب است.
کوره هلدهنده
در کوره هلدهنده، سینیها یا بارها بهوسیله مکانیزم فشاردهنده درون کوره حرکت میکنند. این تجهیزات ظرفیت بالایی دارند و برای خطوط مداوم عملیات حرارتی استفاده میشوند.
کوره غلتکی
در این کوره، قطعات یا سینیهای حامل بار روی مجموعهای از غلتکها حرکت میکنند. کنترل مناسب سرعت حرکت و امکان تفکیک مناطق حرارتی، آن را برای خطوط مداوم مناسب میسازد.
کوره کفگردان
کف کوره بهصورت دایرهای میچرخد و قطعات در طول مسیر از مناطق حرارتی مختلف عبور میکنند. این طراحی برای تولید پیوسته یا مرحلهای قطعاتی که به زمان نگهداری مشخص نیاز دارند، قابلاستفاده است.
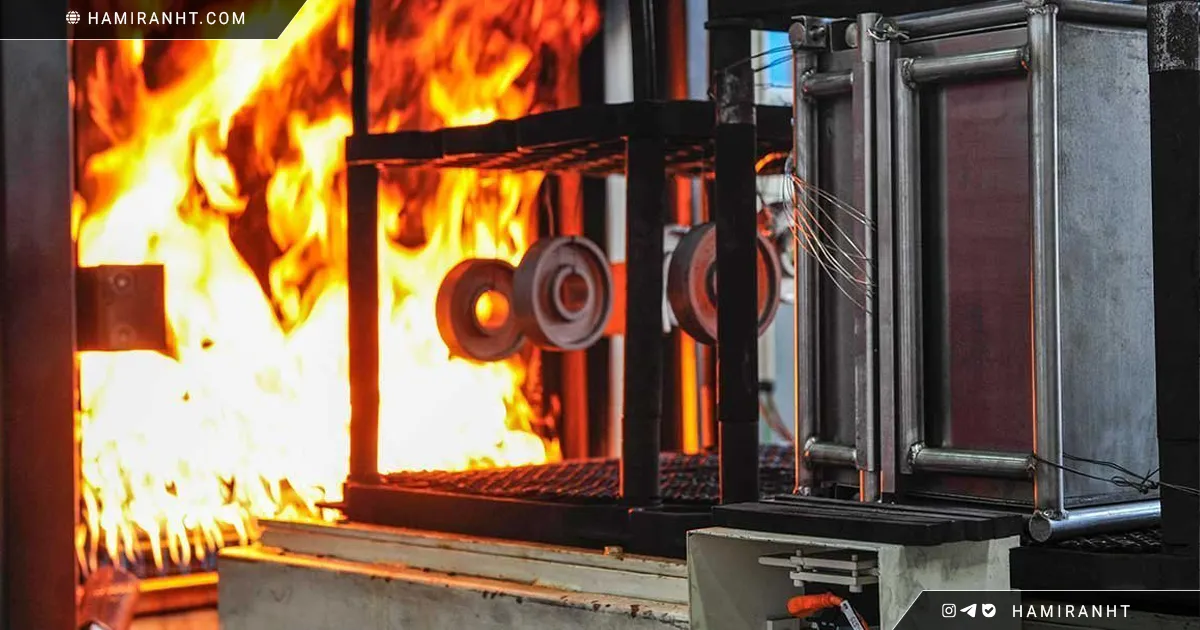
معیار انتخاب کوره مناسب
هیچ نوع کورهای برای تمام فرآیندها و قطعات بهترین انتخاب نیست. انتخاب کوره باید با توجه به مجموعهای از عوامل انجام شود:
- جنس فولاد و چرخه عملیات حرارتی
- ابعاد، وزن و شکل قطعه
- ظرفیت و تیراژ تولید
- کیفیت سطح موردنیاز
- سرعت گرمشدن و سردشدن
- حساسیت قطعه به ترک و تغییر ابعاد
- میزان مصرف و هزینه انرژی
- الزامات زیستمحیطی و ایمنی
- هزینه سرمایهگذاری و نگهداری
- نیاز به ثبت و تکرارپذیری فرآیند
برای مثال، کوره خلأ میتواند برای سختکاری دقیق یک قالب فولاد ابزار مناسب باشد، درحالیکه کوره واگنی گازسوز برای تنشگیری یک سازه بزرگ انتخاب اقتصادیتری است. همچنین، برای تولید انبوه قطعات کوچک، کوره مداوم توری نواری میتواند بهرهوری بیشتری از یک کوره تکبار داشته باشد.
کوره های عملیات حرارتی را میتوان براساس منبع انرژی، محیط فرآیند، نحوه بارگذاری و ساختمان مکانیکی طبقهبندی کرد. این دستهبندیها جایگزین یکدیگر نیستند؛ بلکه در کنار هم مشخصات کامل کوره را نشان میدهند.
نوع کوره باید متناسب با جنس فولاد، فرآیند موردنظر، شکل و ابعاد قطعه، ظرفیت تولید و کیفیت نهایی انتخاب شود. کنترل دقیق دما، زمان، یکنواختی حرارتی و محیط فرآیند نیز بهاندازه انتخاب نوع کوره اهمیت دارد. در نهایت، بهترین کوره لزوماً پیشرفتهترین یا گرانترین کوره نیست؛ بلکه تجهیزی است که بتواند چرخه عملیات حرارتی موردنیاز را با دقت، ایمنی، تکرارپذیری و هزینه مناسب اجرا کند.
منابع
[1] Dossett, J. L., & Totten, G. E. (Eds.). ASM Handbook, Volume 4A: Steel Heat Treating—Fundamentals and Processes. ASM International, 2013.
[2] Totten, G. E. (Ed.). Steel Heat Treatment: Metallurgy and Technologies. Taylor & Francis Group, 2006.
[3] Linde Gas. Furnace Atmospheres No. 2: Neutral Hardening and Annealing. Special Edition.
[4] Deutsche Edelstahlwerke. Hot-Work Tool Steels: Processing Guidelines. Technical Publication.