بهترین روش عملیات حرارتی فولاد گرمکار H13 یا 1.2344 کدام است: خلأ، حمام نمک یا کوره با اتمسفر کنترلشده؟ پاسخ این پرسش به عواملی مانند هندسه و ضخامت قطعه، سختی مغز، کیفیت سطح، میزان اعوجاج مجاز، هزینه و توانایی مجری بستگی دارد. هیچ روش مطلقاً برتری وجود ندارد؛ اما برای هر قطعه و شرایط مشخص، میتوان بهترین روش عملیات حرارتی را انتخاب کرد.
مقدمه
فولادهای ابزار گرمکار در قالبهای دایکست، فورج و اکستروژن، همزمان در معرض دمای بالا، سایش، فشار و تنشهای حرارتی قرار دارند. به همین دلیل، عملیات حرارتی فولاد H13 باید علاوه بر تأمین سختی مناسب، چقرمگی، استحکام گرم و پایداری ابعادی قطعه را نیز حفظ کند. نتیجه نهایی فقط به نوع کوره عملیات حرارتی وابسته نیست، بلکه از کیفیت فولاد، دانش و تجربه مجری، تجهیزات، کنترل فرایند و اجرای صحیح تمام مراحل تأثیر میپذیرد.
طبقهبندی روشهای عملیات حرارتی
انواع روشهای عملیات حرارتی را میتوان در سه خانواده اصلی قرار داد: سختکاری حجمی، سختکاری سطحی و لایهنشانی. در عملیات حرارتی حجمی، ریزساختار کل مقطع مؤثر قطعه تغییر میکند؛ در سختکاری سطحی مانند نیتراسیون، سمانتاسیون و اینداکشن، لایه سطحی سخت میشود؛ و در روشهایی مانند PVD و CVD، لایهای مقاوم روی سطح قرار میگیرد. موضوع این مقاله، سختکاری حجمی فولاد 1.2344 است.
سه مسیر اصلی گرمایش تا دمای آستنیت
در عملیات حرارتی فولاد ابزار، روش گرمایش تا دمای آستنیت و چگونگی حفاظت سطح، وجه تمایز اصلی روشهاست. برای عملیات حرارتی فولاد گرمکار سه مسیر صنعتی شامل کوره خلأ با کوئنچ گازی، حمام نمک و کوره با اتمسفر محافظ وجود دارد. مراحل بعدی، مانند تمپر، الزاماً نباید با همان تجهیزات سختکاری انجام شوند.
3 – 1 – کوره خلأ با کوئنچ گازی
در کوره عملیات حرارتی خلأ، قطعه بدون تماس با اکسیژن گرم میشود و سپس با گاز نیتروژن تحت فشار کوئنچ میشود. کیفیت سطح بالا، دکربورهشدن ناچیز و تکرارپذیری مناسب از مزایای عملیات حرارتی تحت خلأ است. محدودیت اصلی، پایینتر بودن شدت سرمایش گاز نسبت به نمک و روغن است که در قطعات ضخیم میتواند به کاهش سختی مغز منجر شود.
3 – 2 – حمام نمک
در حمام نمک، قطعه در نمک مذاب غوطهور میشود و انتقال حرارت سریع و یکنواختی پیدا میکند. این روش امکان اجرای پیشگرمهای پلهای، آستنیتهکردن دقیق و کوئنچ مرحلهای را فراهم میکند. بااینحال، کیفیت نمک عملیات حرارتی، دمای واقعی حمام، زمان انتقال و شستوشوی کامل قطعه اهمیت زیادی دارد. اجرای ناقص این مراحل میتواند تمام مزایای حمام نمک را از بین ببرد.
3 – 3 – کوره با اتمسفر محافظ
در کوره عملیات حرارتی با اتمسفر کنترلشده، ترکیب گازهای داخل کوره برای جلوگیری از اکسیداسیون و دکربورهشدن سطح تنظیم میشود. این کورهها در صورت طراحی و کنترل مناسب میتوانند کیفیت قابل قبولی ایجاد کنند، اما دستیابی یکنواخت به دمای بالای آستنیت فولاد H13 و کنترل دقیق پتانسیل کربن در آنها ساده نیست.
3 – 3 – 1 – کوره با اتمسفر محیط
کوره با اتمسفر محیط، شکل سادهتری از کوره صنعتی عملیات حرارتی است که در آن قطعه با هوای محیط و اکسیژن تماس دارد. در دمای آستنیت، این تماس باعث اکسیداسیون و دکربورهشدن شدید سطح میشود. استفاده از این روش برای قطعات حساس مناسب نیست، مگر آنکه ماشینکاری پس از سختکاری برای حذف لایه آسیبدیده پیشبینی شده باشد.
مقایسه و ارزیابی سه مسیر گرمایش
مقایسه علمی روشها باید بر اساس معیارهای مشخص انجام شود. مهمترین پارامترهای عملیات حرارتی در این ارزیابی عبارتاند از کیفیت سطح، سختی سطح و مغز، اعوجاج، قابلیت اجرای پیشگرم، اعمال صحیح دما و زمان آستنیت و هزینه کل فرایند. برتری هر روش فقط در ارتباط با این معیارها معنا پیدا میکند.
1-4 – کیفیت سطح پس از کوئنچ
در صورت سلامت کوره، خلأ مناسب و استفاده از گاز خالص، بهترین کیفیت سطح معمولاً در کوره خلأ ایجاد میشود. اتمسفر محافظ در جایگاه بعدی قرار میگیرد. حمام نمک نیز با استفاده از نمک مناسب و اجرای صحیح شستوشو میتواند سطح قابل قبولی ایجاد کند، اما برای قطعات دارای سوراخهای ریز، باقیماندن نمک یک محدودیت جدی است.
2-4 – حداکثر سختی و اختلاف سختی سطح و مغز
فولاد H13 بهدلیل وجود کرم، مولیبدن و وانادیوم سختیپذیری بالایی دارد، گراف زیر نیز این موضوع را نشان می دهد.
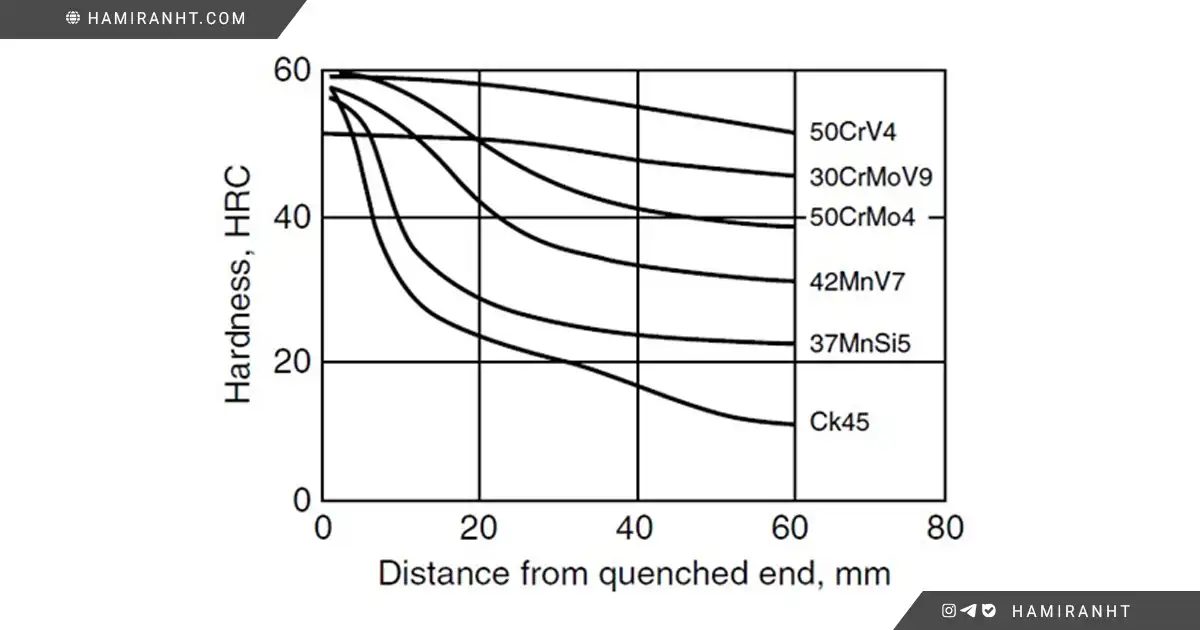
تست جامینی عملیات حرارتی نشان میدهد که این فولاد توان تشکیل مارتنزیت در عمق را دارد؛ اما در قطعات ضخیم، شدت سرمایش محیط همچنان تعیینکننده است. کوئنچ گازی ممکن است سختی سطح مطلوبی ایجاد کند، درحالیکه مغز قطعه بهدلیل سرمایش آهسته، سختی و استحکام کمتری داشته باشد. نمک یا روغن، سرمایش شدیدتری فراهم میکنند؛ هرچند افزایش شدت سرمایش میتواند خطر تنش و ترک را نیز افزایش دهد.
3-4 – اعوجاج
اعوجاج فقط تابع سرعت کوئنچ نیست. در دمای آستنیت، مدول الاستیسیته فولاد بهشدت کاهش مییابد و قطعات بلند در صورت قرارگیری افقی ممکن است زیر وزن خود خم شوند. بنابراین، نحوه چیدمان و تکیهگاه قطعه میتواند از نوع کوره مهمتر باشد. عملیات آویزان در حمام نمک یا کوره عمودی برای قطعات بلند معمولاً تابیدگی کمتری ایجاد میکند.
4-4 – قابلیت اجرای صحیح پیشگرم
پیشگرم تدریجی، اختلاف دمای سطح و مغز و خطر شوک حرارتی را کاهش میدهد. در دستورالعمل عملیات حرارتی فولاد H13 معمولاً دو مرحله پیشگرم در حدود ۶۵۰ و ۸۵۰ درجه سانتیگراد توصیه میشود. در حمام نمک، اجرای این مراحل و انتقال سریع قطعه به حمام آستنیت امکان کنترل دقیقتر زمان انحلال را فراهم میکند؛ مشروط بر آنکه کارگاه عملیات حرارتی واقعاً تمام مراحل را اجرا کند.
5-4 – اعمال دما و زمان مورد نیاز برای آستنیتهشدن
قطعات مختلف متناسب با وزن، ضخامت و مدول خود به زمان متفاوتی برای آستنیتهشدن نیاز دارند. در کورههای بچ خلأ یا پیتتایپ، تمام قطعات یک شارژ معمولاً همزمان خارج میشوند؛ بنابراین اختلاط قطعات با ابعاد یا جنس متفاوت میتواند باعث کمبود یا افزایش زمان نگهداری شود. در حمام نمک، هر قطعه را میتوان در زمان مناسب خارج و کوئنچ کرد.
6-4 – هزینه عملیات حرارتی
هزینه عملیات حرارتی فقط همان تعرفهای نیست که شرکت عملیات حرارتی اعلام میکند. هزینه حمل، تمیزکاری، ماشینکاری نهایی و عمر واقعی قالب نیز بخشی از قیمت تمامشده است. یک فرایند ارزان اما غیراصولی ممکن است با کاهش عمر قطعه، هزینه تولید را چند برابر کند؛ همانطور که قیمت عملیات حرارتی بالا نیز الزاماً نشانه کیفیت بهتر نیست.
لجستیک
هزینه لجستیک در خدمات عملیات حرارتی باید محاسبه شود، اما در فولادهای ابزار گرانقیمت، معمولاً سهم آن از هزینه ناشی از خرابی یا کاهش عمر قالب کمتر است. نزدیکی جغرافیایی نباید جایگزین ارزیابی توان فنی مجری شود.
تعرفه خدمات عملیات حرارتی
تعرفه خدمات عملیات حرارتی تابع سرمایهگذاری، انرژی، نیروی انسانی، تعمیرات، مواد مصرفی، ظرفیت تولید و حاشیه سود است. کورههای خلأ معمولاً سرمایهگذاری و هزینه نگهداری بیشتری دارند، اما تعرفه بالاتر بهتنهایی اثبات نمیکند که کنترل عملیات حرارتی نیز بهتر انجام میشود.
تمیزکاری
خلأ و اتمسفر محافظ معمولاً کمترین نیاز را به تمیزکاری دارند. در حمام نمک، استفاده از نمک نامناسب یا شستوشوی ناقص میتواند هزینه تمیزکاری را افزایش دهد و حتی به سطح یا ابعاد نهایی قطعه آسیب بزند.
ماشینکاری نهایی
اعوجاج پس از سختکاری میتواند ماشینکاری نهایی را دشوار و پرهزینه کند. کیفیت فولاد، باربرداری متقارن، تنشگیری، پیشگرم صحیح، آستنیتهکردن و کوئنچ کنترلشده، همگی در کاهش مقدار ماشینکاری پس از عملیات حرارتی مؤثرند.
راندمان
معیار نهایی موفقیت، عمر و عملکرد قطعه در شرایط واقعی است. ممکن است دو قطعه سختی نهایی یکسانی داشته باشند، اما قطعهای که سیکل عملیات حرارتی صحیحتری طی کرده است، بهدلیل ریزساختار یکنواختتر، عمر بیشتری داشته باشد.
نقشه راه
بهجای پرسیدن اینکه کدام فناوری همیشه بهتر است، باید مشخص شود که با توجه به هندسه، ضخامت، کیفیت فولاد، سختی مغز، تلرانس اعوجاج، کیفیت سطح، زیرساخت موجود و هزینه کل، کدام روش نتیجه مطمئنتر و قابلکنترلتری ایجاد میکند.
الف ـ قطعات بلند و حساس به اعوجاج
در کانتینرها، پیستونها و ابزارهای بلند، امکان آویزانکردن قطعه اهمیت تعیینکننده دارد. حمام نمک یا کوره عمودی، در صورت اجرای صحیح پیشگرم و کوئنچ، معمولاً خطر خمش و کمانش را کاهش میدهد.
ب ـ قطعات با ضخامت کم و حساس به کیفیت سطحی
برای قطعاتی با ضخامت محدود، سختی مغز معمولاً بهآسانی تأمین میشود و شدت سرمایش بسیار بالا ضرورت ندارد. در این شرایط، عملیات حرارتی تحت خلأ بهدلیل کیفیت سطحی و تکرارپذیری مناسب، انتخاب منطقیتری است.
پ ـ قطعات ضخیم
در قطعات ضخیم، سرعت عبور مغز از محدوده تبدیلهای بینیتی اهمیت پیدا میکند. اگر سختی و استحکام یکنواخت مغز ضروری باشد، حمام نمک یا کوئنچ مرحلهای مزیت بیشتری دارد؛ اما اگر سختی پایینتر مغز قابل قبول باشد، کوئنچ گازی نیز ممکن است پاسخگو باشد.
ت ـ زمانی که کیفیت سطحی بسیار حیاتی است
اگر پس از عملیات حرارتی ماشینکاری یا پرداخت نهایی انجام نمیشود، جلوگیری از اکسیداسیون و دکربورهشدن اولویت دارد. در این حالت، کوره خلأ و اتمسفر محافظ معمولاً نسبت به حمام نمک برتری دارند.
جمعبندی نهایی
انتخاب روش عملیات حرارتی فولاد H13 نباید بر اساس شهرت یک فناوری انجام شود. کوره خلأ برای کیفیت سطح و مقاطع محدود مناسب است؛ حمام نمک در قطعات ضخیم، قطعات بلند و فرایندهای مرحلهای مزیت دارد؛ و اتمسفر کنترلشده نیز در صورت برخورداری از تجهیزات و کنترل مناسب میتواند قابل رقابت باشد. هنگامی که در غبار انتخابها ایستادهاید، بهترین روش وجود ندارد؛ تنها بهترین تصمیم وجود دارد.
منابع
[1] Krauss, G., Steels: Processing, Structure, and Performance, ASM International.
[2] ASTM A255 – Standard Test Method for Hardenability of Steel (Jominy Test).
[3] چنارانی، مجتبی. فولادهای صنعتی. تهران: فانوس دانش؛ ۱۳۹۶.
[4] ASM Handbook, Vol. 4: Heat Treating, ASM International.
[5] چنارانی، مجتبی، «عملیات حرارتی تحت خلأ – ویژگیها و محدودیتها»، نشریه ریختهگری تحت فشار، سال اول، شماره ۷، ۱۳۹۶.
[6] Totten, G.E., Steel Heat Treatment Handbook, CRC Press.
[7] Böhler Edelstahl GmbH & Co KG. W302 – Hot Work Tool Steel, DIN 1.2344 / AISI H13. Technical Datasheet. Kapfenberg, Austria.
[8] Kim, J.D., Kim, K.S. Effects of Vacuum Heat Treatment and Salt Bath Heat Treatment Conditions on Mechanical Properties of High Speed Tool Steel. J Korean Soc Heat Treat. 2013;26(1):7–13.